
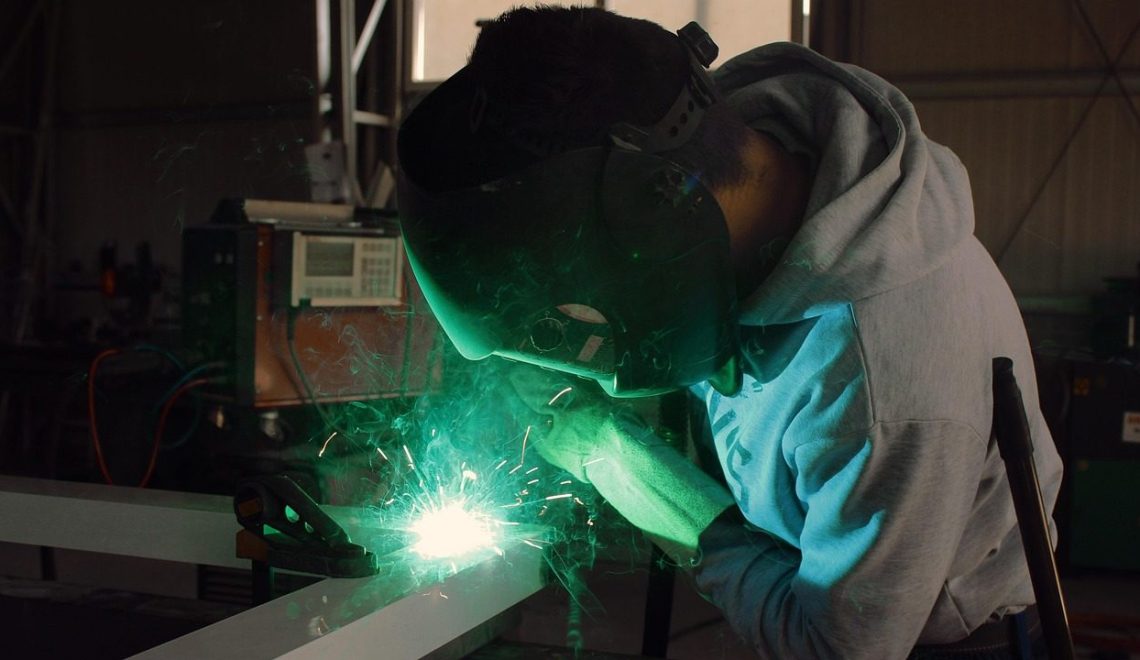
Dobór metody zgrzewania zależy nie tylko od tego, czy łączone są metale, czy tworzywa sztuczne, lecz także od geometrii połączenia, wymaganej szczelności i sposobu dostarczania energii. Wspólną podstawą pozostają miejscowe uplastycznienie stykających się powierzchni oraz docisk, jednak parametry procesu wpływają na jakość i trwałość zgrzeiny w sposób zależny od konkretnego materiału i rozwiązania.
Na czym polega zgrzewanie i czym różni się od spawania
Zgrzewanie to metoda trwałego łączenia części wykonanych z metalu lub tworzywa sztucznego. Proces obejmuje uplastycznienie stykających się powierzchni, a następnie ich dociśnięcie. Ciepło potrzebne do przygotowania złącza może pochodzić między innymi z przepływu prądu, tarcia, gazu lub innego źródła, zależnie od wybranej technologii.
Przykładem jest zgrzewanie elektryczne oporowe, w którym elementy są dociskane, a prąd przepływa przez obszar ich styku. Szczegółowy przebieg zależy od metody, dlatego określenie „zgrzewanie” obejmuje różne rozwiązania technologiczne.
Spawanie jest odrębną technologią łączenia i nie powinno być używane jako synonim zgrzewania. Aby prawidłowo opisać proces lub urządzenie, trzeba najpierw ustalić, czy chodzi o zgrzewanie, czy o spawanie.
Jak przebiega tworzenie złącza: nagrzewanie, uplastycznienie i docisk
Tworzenie złącza zgrzewanego przebiega etapami, których dokładny charakter zależy od źródła energii oraz rodzaju łączonych materiałów. Doprowadzenie ciepła lub innej energii powoduje nagrzanie obszaru styku, który może następnie przejść w stan plastyczny. Uplastyczniony materiał łatwiej odkształca się pod naciskiem.
Docisk łączonych elementów jest utrzymywany w trakcie tworzenia złącza. W obszarze styku może powstać ciecz plastyczna, która następnie zastyga i tworzy złącze. Nie jest to jednak cecha wszystkich odmian zgrzewania w identycznej postaci, ponieważ mechanizm zależy od zastosowanej metody i rodzaju materiału.
Po zakończeniu dostarczania energii docisk może być nadal utrzymywany, aby połączenie mogło się ustabilizować. Uplastyczniony materiał stygnie lub zastyga, a obszar styku przekształca się w zgrzeinę. Poszczególne metody mogą różnić się udziałem nagrzewania, odkształcenia oraz powstawania i zastygania cieczy plastycznej.
Metody zgrzewania metali i ich dobór do rodzaju połączenia
Dobór metody zgrzewania metali zależy przede wszystkim od geometrii połączenia, rodzaju i postaci materiału, wymaganej szczelności, dostępnej energii oraz oczekiwanej powtarzalności procesu. Inne rozwiązania stosuje się przy połączeniach punktowych lub liniowych, a inne przy łączeniu elementów czoło w czoło.
Do podstawowych grup należą metody oporowe, w tym odmiany punktowe, liniowe, garbowe i doczołowe. Zgrzewanie tarciowe wykorzystuje ciepło powstające wskutek tarcia silnie dociśniętych powierzchni, natomiast zgrzewanie doczołowe łączy elementy czoło w czoło przez nagrzanie i osiowe ściskanie. Pozostałe grupy obejmują metody dyfuzyjne, ultradźwiękowe, gazowe, zgniotowe i egzotermiczne. Ta ostatnia wykorzystuje reakcję egzotermiczną proszku w formie grafitowej, między innymi do połączeń miedzi z miedzią lub stalą.
Przed wyborem technologii trzeba ocenić, czy pozwoli ona uzyskać wymaganą szczelność i powtarzalność przy danej geometrii oraz rodzaju materiału. Znaczenie mają także dostęp do obszaru łączenia, możliwość utrzymania docisku i dostępność odpowiedniego źródła energii. Nie ma więc jednej uniwersalnej metody — właściwy wybór wynika z dopasowania technologii do warunków konkretnego połączenia.
Zgrzewanie oporowe: punktowe, liniowe, garbowe i doczołowe
Zgrzewanie punktowe służy do łączenia nakładających się warstw materiału w określonych miejscach. Elektrody dociskają elementy, a duże natężenie prądu przepływa przez obszar styku, tworząc pojedynczą zgrzeinę. Metodę stosuje się, gdy połączenie ma powstawać w rozdzielonych punktach.
Zgrzewanie liniowe tworzy zachodzące zgrzeiny w układzie ciągłym. Wykorzystuje obracające się elektrody krążkowe, które przemieszczają się wzdłuż łączonych elementów. W ten sposób może powstać połączenie ciągłe i szczelne.
Zgrzewanie garbowe wykorzystuje specjalnie uformowane wypukłości na jednym z łączonych elementów. To na nich skupiają się prąd oraz nacisk, dzięki czemu zgrzeiny powstają w zaplanowanych miejscach. Rozwiązanie stosuje się między innymi przy mocowaniu nakrętek, kołków lub trzpieni.
Zgrzewanie doczołowe łączy elementy ustawione czoło w czoło, bez zakładki materiału. W tej grupie wyróżnia się wykonanie zwarciowe i iskrowe. Metoda jest przeznaczona do połączeń, w których końce elementów mają zostać zestawione bez wykorzystania zakładki.
| Odmiana | Sposób tworzenia połączenia | Kiedy stosować |
|---|---|---|
| Punktowa | Elektrody i prąd tworzą zgrzeiny w pojedynczych punktach | Przy połączeniach zakładkowych wymagających rozdzielonych miejsc łączenia |
| Liniowa | Elektrody krążkowe prowadzą zgrzeinę wzdłuż łączenia | Gdy potrzebne jest połączenie ciągłe i szczelne |
| Garbowa | Prąd i nacisk koncentrują się na wypukłościach | Przy mocowaniu nakrętek, kołków lub trzpieni |
| Doczołowa | Elementy są łączone czoło w czoło, bez zakładki | Gdy wymagane jest zestawienie końców bez wykorzystania zakładki |
Zgrzewanie tarciowe, dyfuzyjne, ultradźwiękowe i egzotermiczne
Każda z tych metod wykorzystuje inny sposób dostarczania energii i tworzenia połączenia. Nie tworzą hierarchii — ich właściwości nie powinny być wzajemnie uogólniane.
| Metoda | Źródło energii lub mechanizm | Charakter połączenia |
|---|---|---|
| Tarciowa | Ciepło powstaje wskutek tarcia silnie dociśniętych powierzchni | Połączenie tworzy się dzięki współdziałaniu tarcia i docisku |
| Dyfuzyjna | Dyfundowanie cząsteczek przy odpowiedniej temperaturze i nacisku | Złącze powstaje wskutek przenikania cząsteczek na styku łączonych elementów |
| Ultradźwiękowa | Drgania ultradźwiękowe wspomagają uplastycznianie obszaru łączenia | Możliwe jest łączenie bez spoiwa, między innymi metali, ceramiki z metalem oraz tworzyw termoplastycznych |
| Egzotermiczna | Reakcja proszku zgrzewającego prowadzona w precyzyjnej formie grafitowej | Połączenie powstaje dzięki ciepłu wydzielonemu przez reakcję egzotermiczną |
Metody zgrzewania tworzyw sztucznych
Zgrzewanie tworzyw sztucznych dotyczy przede wszystkim tworzyw termoplastycznych, które są miejscowo uplastyczniane, a następnie dociskane w obszarze łączenia. W zgrzewaniu polifuzyjnym połączenie powstaje bez użycia kleju ani dodatkowego spoiwa. Odpowiednie dopasowanie elementów ma znaczenie dla ciągłości i szczelności złącza. Proces opiera się na odpowiedniej temperaturze, a nie na przepływie prądu przez metalowy styk.
Jedną z metod jest zgrzewanie polifuzyjne. Polega na miejscowym uplastycznieniu łączonych powierzchni, a następnie ich zestawieniu i dociśnięciu. Metoda jest stosowana przy łączeniu elementów z tworzyw termoplastycznych, między innymi w instalacjach i obudowach technicznych, gdzie istotne są szczelność i powtarzalność procesu.
- zgrzewanie nagrzewaną płytą – stosowane do doczołowego łączenia elementów, takich jak rury i pręty;
- zgrzewanie gorącym klinem – polega na nagrzaniu powierzchni do stanu plastycznego wzdłuż wyznaczonej strefy łączenia;
- zgrzewanie ciepłem tarcia – wykorzystuje ciepło powstające wskutek tarcia łączonych powierzchni;
- zgrzewanie ultradźwiękowe – obejmuje także tworzywa termoplastyczne, ale stanowi odrębną metodę i nie należy utożsamiać go automatycznie ze zgrzewaniem polifuzyjnym.
Dobór metody zależy od rodzaju tworzywa, kształtu elementów oraz wymagań dotyczących szczelności połączenia. Właściwości zgrzewania polifuzyjnego nie powinny być automatycznie odnoszone do wszystkich materiałów niemetalowych.
Parametry procesu wpływające na jakość i trwałość zgrzeiny
W zgrzewaniu punktowym jakość i trwałość połączenia zależą przede wszystkim od natężenia prądu, czasu jego przepływu oraz siły docisku elektrod. Parametry te wpływają na ilość wytwarzanego ciepła i warunki krzepnięcia zgrzeiny. Ich dobór zależy od metody, rodzaju i grubości materiału, kształtu elementów oraz wymagań konstrukcyjnych.
- Natężenie prądu wpływa na intensywność nagrzewania. Zbyt wysoka temperatura może prowadzić do wyprysku ciekłego metalu, a zbyt mała ilość ciepła do niedogrzania i wadliwego połączenia.
- Czas przepływu prądu pozostaje powiązany z jego natężeniem i wpływa na zakres nagrzewanej strefy. Nie powinien być oceniany w oderwaniu od pozostałych ustawień.
- Siła docisku elektrod wpływa na warunki styku oraz przebieg krzepnięcia zgrzeiny. Nadmierny nacisk może pogorszyć rezultat, dlatego należy dobierać go razem z natężeniem prądu i czasem jego przepływu.
- Grubość elementów wpływa na dobór całego procesu. Również ilość wytwarzanego ciepła musi odpowiadać materiałowi i geometrii łączonych części.
- Odległość między zgrzeinami ma znaczenie dla jakości połączenia. Zbyt mały odstęp może zmieniać warunki przepływu prądu.
- Osiowanie elementów wpływa na możliwość uzyskania równomiernego docisku i powtarzalnych zgrzein.
Docisk powinien być utrzymany także podczas stygnięcia i krzepnięcia złącza. Jakość procesu należy więc oceniać na podstawie całego cyklu, a nie jednego ustawienia. Zależności między parametrami są związane z konkretną metodą i materiałem, dlatego zmiana grubości elementów lub układu zgrzein wymaga ponownej oceny nastaw.
Zastosowania zgrzewania oraz zasady bezpiecznej pracy
Lepsze zgrzewanie znajduje zastosowanie w przemyśle motoryzacyjnym, budowlanym i meblarskim, a także przy produkcji siatek oraz elementów konstrukcyjnych. Zgrzewanie egzotermiczne stosuje się w uziemieniach i ochronie odgromowej.
Zakres ochrony należy dopasować do rodzaju procesu i stanowiska. Podczas pracy elektrycznej trzeba chronić wzrok przed promieniowaniem widzialnym, cieplnym i ultrafioletowym, używając odpowiednich okularów, tarczy lub przyłbicy. Nie wolno patrzeć bezpośrednio na łuk. Należy również stosować właściwe środki ochrony osobistej, w tym rękawice i odzież roboczą, oraz ograniczyć dostęp osób postronnych.
- Materiały łatwopalne: nie wolno wykonywać prac w odległości mniejszej niż 5 m od takich materiałów.
- Zgrzewanie elektryczne: trzeba używać ochrony wzroku, unikać kontaktu z obwodem pracy i przestrzegać procedur dotyczących używanego urządzenia.
- Zgrzewanie gazowe: butle powinny znajdować się co najmniej 1 m od płomienia, a w pobliżu stanowiska powinno być naczynie z wodą do chłodzenia palnika.
- Wyposażenie stanowiska: części palników i zaworów nie wolno smarować olejem ani smarem, a końcówkę palnika należy czyścić wyłącznie zwęglonym drewnem.
- Organizacja pracy: przed rozpoczęciem procesu trzeba sprawdzić stan wyposażenia i stosować procedury przewidziane dla konkretnej metody.


